


Felületi érdesség: definíció és paraméterek
A felületi érdesség a megmunkálás után visszamaradt mikrogeometriai egyenetlenségeket írja le. A legszélesebb körben használt paraméterek különböző módon számszerűsítik az érdességet.
Alább található az ISO 4287/4288 és a kapcsolódó szabványokban meghatározott gyakori amplitúdóparamétereket.
Ra - a középvonaltól való abszolút eltérések számtani átlaga az értékelési hossz mentén.
Rq/RMS - a középvonaltól való eltérések négyzetes középértéke. (!) nagyobb súlyt fektet a nagyobb eltérésekre, így érzékennyé válik az alkalmankénti karcolásokra vagy kiemelkedésekre.
Rz - az egyes mintavételi szakaszokon mért maximális csúcs-völgy (Rp-Rv) magasságok Rzi átlaga. (!) A szélsőségeket az egyes mintavételi szakaszok maximális csúcs-völgy magasságának átlagolásával hangsúlyozza. Gyakran használják, amikor a csúcskarcolások kritikusak.
Rmax - maximális csúcstól völgyig terjedő magasság a teljes vizsgált hosszon. (!) azonosítja a legsúlyosabb hibát; hasznos pl kritikus tömítőfelületek esetén.
Bár az érdesség (Ra) egy hasznos átlag, léteznek különböző felületi profilok, amelyeknek ugyanaz az érdességi átlaga lehet, mint az alábbi ábrán is látható:
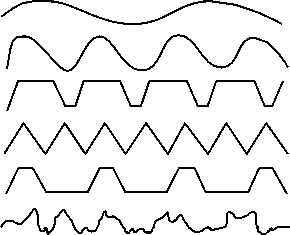 |
Példaként vegyük a legfelső és a legalsó felületi mintázatot. Mindkét esetben az Ra ugyanaz, de az Rz eltérő érték. Nem beszélve arról, hogy a felső szemmel ránézve esztétikusabb (a fényvisszaverődés eltérése miatt), szebb felületnek tűnne. Tulajdon képpen itt szembetűnő a vlies és a bevonatos (csiszolóvászon) csiszolóanyagok közötti külünbség: a vlies sarkosan fogalmazva “elkeni” a felületet. Ezért használjuk esztétikai megmunkálásokra, pl szatinálásra, mattításra, szálrahúzásra/szálcsiszolásra. |
Ezért jelentős egy másik érdességi parameter, az Rz, amely a mintavételi hosszon belüli legmagasabb csúcs és legalacsonyabb völgy magasságok átlaga. A profil maximális magasságát mutatja.
Tehát míg az Ra jellemző szükséges lehet, addig az Rz ezt kiegészítendő bővebb információt nyújt.
Ra, Rq/RMS, Rmax felületi érdesség paraméterek
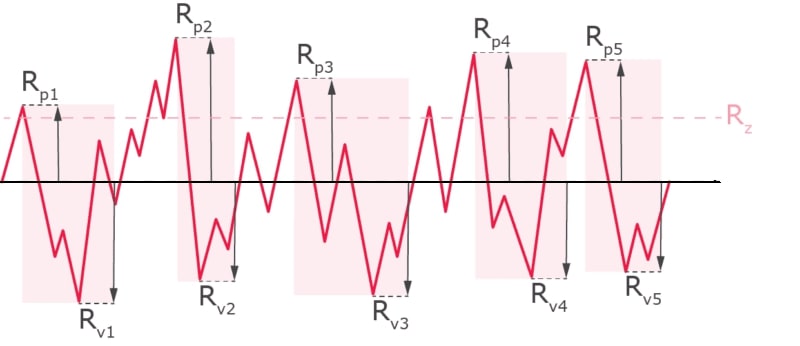
Rz felületi érdesség paraméter
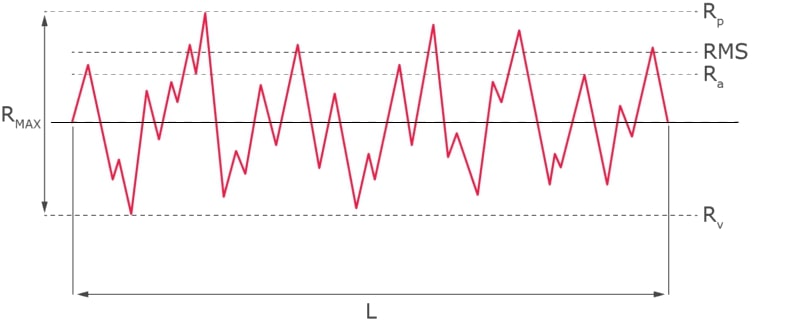
Más amplitúdóparaméterek (Rp, Rv, Rsk, Rku) az eloszlás maximális csúcsmagasságát, maximális völgymélységét, ferdeségét és csúcsosságát írják le, de az Ra, Rq, Rz és Rmax továbbra is a legszélesebb körben meghatározottak az iparban.
A felületi érdességet befolyásoló tényezők
Számos változó befolyásolja a végső érdességet. A négy legfontosabb a csiszolószemcse méret (1), a munkadarab anyagának tulajdonságai (2), a forgácsolási sebesség (3) és az előtolás (4). További befolyásoló tényezők a szerszám geometriája, a hűtőfolyadék alkalmazása és a szerszámkopás.
1. Csiszolószemcse méret
Az abrazív szemcsék mérete közvetlenül befolyásolja a felületminőséget. A kisebb szemcsék sekélyebb barázdákat vágnak és finomabb textúrát hagynak maguk után, míg a durvább szemcsék gyorsan eltávolítják az anyagot, de mélyebb barázdákat hagynak maguk után.
Vagyis a durvább csiszolónyag nagyobb felületi érdességet eredményez. És fordítva.
Szemcse anyaga szempontjából a korund-, kerámia- és cirkonkorund szemcsékkel hasonló felületi érdesség érhető el. A szilíciumkarbid esetén pedig kissé finomabb felületet lehet elérni.
Amint látható, minél finomabb a szemcseméret, annál kisebb az Ra érték. Még simább felület eléréséhez lehetőség van egy nem szőtt csiszológyapjúból készült kefét elhelyezni a szalag után. A kefék eltávolítják a fémből megmaradt magas csúcsokat, és simábbá teszik a felületet, ahogy az alább látható:
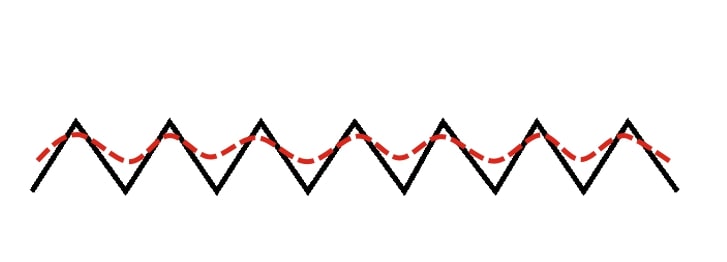
A csiszolóanyag típusa, szemcsefinomság, csiszoláas típusa és a felületi érdesség közötti összefüggésekről a 3. fejezetben a Táblázat 1. ad bővebb információt.
2. A munkadarab anyaga
A munkadarab anyaga erősen befolyásolja a felületi minőséget.
A keményebb anyagok jobban ellenállnak a megmunkálásnak, és nagyobb forgácsolóerőt igényelnek, ami növelheti a rezgést és a szerszámkopást. Ezek gyakran lassabb sebességet igényelnek; például a rozsdamentes acél (HRC ≥ 30) 30%-kal lassabb forgácsolási sebességet igényelhet, mint az alumínium ugyanazon felület eléréséhez.
A puhább fémek elkenődhetnek a tiszta vágás helyett, ami rossz felületet eredményezhet. Az alakkeményedés és a kémiai reakcióképesség (pl. az alumínium elgyantásodása) tovább ronthatja a felületi minőséget.
A szemcsefinomság és a munkadarab anyagának a kapcsolata (leegyszerűsítve): azonos szemcsefinomsággal történő megmunkálásnál puhább anyagon durvább felületminőséget érünk el.
3. Vágási sebesség
A vágási sebesség a szerszám és a munkadarab közötti relatív sebesség. Befolyásolja a forgácsképződést, a hőtermelést és a szerszámkopást. A T2 tiszta rézzel végzett kísérletek azt mutatják, hogy a vágási sebesség 200 m/percről 600 m/percre növelése csökkenti a felületi érdességet: az Ra számtani középérték-eltérés a 200 m/percnél mért magas értékekről (~3 µm felett) körülbelül 1,8 µm-re csökken 600 m/percnél.
A nagyobb sebességek csökkentik a forgácsolóerőt és a súrlódást, stabilizálják a folyamatot és javítják a felületminőséget. Az optimális sebességen túl azonban az érdesség ismét megnőhet a rezgés és a hőhatások miatt. Az alábbi ábra a réz tipikus trendjét szemlélteti: az érdesség csökken, amikor a sebesség az optimálisra nő, majd túlzott sebességnél enyhén emelkedik.
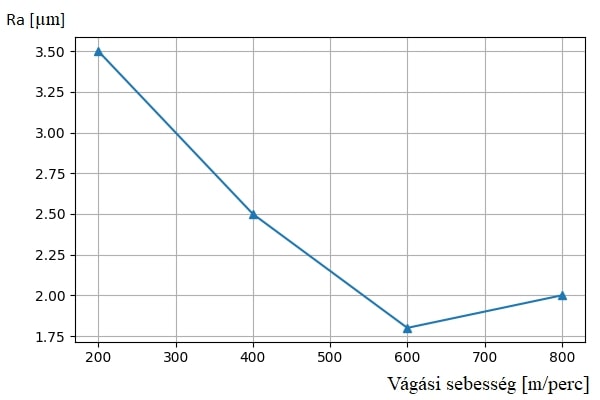
Általánosságban: a vágási sebesség növelése kis mértékben javítja a felület minőségét.
4. Előtolás mértéke
Az előtolási sebesség az a távolság, amelyet a szerszám a munkadarabhoz képest minden fordulat vagy menet során megtesz.
Erősen befolyásolja a felületi érdességet, mivel meghatározza a szomszédos – maradva az Ra és Rz paraméterek magyarázatakor használt csúcs és völgy kifejezéseknél – völgyek közötti megmaradt csúcsokat (a szomszédos völgyek ugyanannak a csiszolószemcsének az előtoláskor az egymás után kivájt része a munkadarabból). Kísérletek és gyakorlati útmutatók egyetértenek abban, hogy az alacsonyabb előtolási sebességek simább felületeket eredményeznek.
Számos elemzés alapján az előtolási sebesség felére csökkentése (pl. 0,2 mm/fordulatról 0,1 mm/fordulatra) akár 50%-kal is javíthatja az Ra értéket, de a ciklusidőt is megduplázza. Ezek alapján pl. az alumínium tipikus előtolási sebességei és a megfelelő felületeket: a 0,2–0,4 mm/fordulat előtolási sebesség ~3,2 µm standard Ra értéket eredményez; az előtolás 0,1–0,2 mm/fordulatra csökkentése Ra ≈ 1,6 µm értéket eredményez; és a 0,05 mm/fordulat alatti nagyon lassú előtolásokkal 0,4 µm vagy jobb Ra érték érhető el. Az alábbi grafikon ezeket az összefüggéseket szemlélteti.
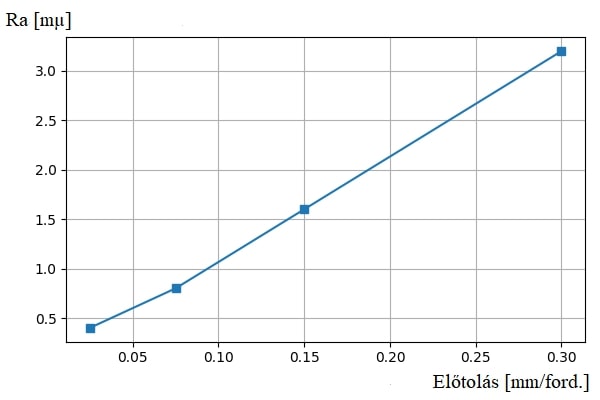
A túl alacsony előtolás súrlódáshoz, nem pedig vágáshoz vezethet, ami növeli a hőt és a szerszámkopást. Ezért az előtolási sebességet egyensúlyban kell tartani a termelékenységgel és a szerszám élettartamával.
Tehát a nagyobb előtolási sebesség durvább felületet, míg a lassabb előtolás simább felületet eredményez, de növeli a megmunkálási időt.
Tipikus felületi érdességi tratományok a csiszolási, polírozási folyamatok esetén
Az alábbi értékek (táblázat) hozzávetőleges Ra tartományokat jelentenek; a tényleges eredmények a csiszolóanyag jellemzőitől, a munkadarab anyagától és az üzemi paraméterektől függenek.
| Alkalmazott csiszolás | tipikus Ra érték |
|---|---|
| Durva csiszolás: szemcsefinomság 24 - 150 | 0.70 - 12 µm |
| Finom csiszolás: szemcsefinomság 180 - 400 | 0.20 - 0.70 µm |
| Nagyon finom csiszolás: szemcsefinomság 500 - 1200 | 0.05 - 0.20 µm |
| Szatén/matt finiselés: vlies csiszlóanyaggal | 0.10 - 0.70 µm |
| Polírozás Előpolírozás: Közép: Tükörfény: |
|
A lenti grafikon mutatja, hogy a különböző csiszolási műveletek milyen tipikus, átlagos Ra felületi érdesség értékeket eredményeznek.
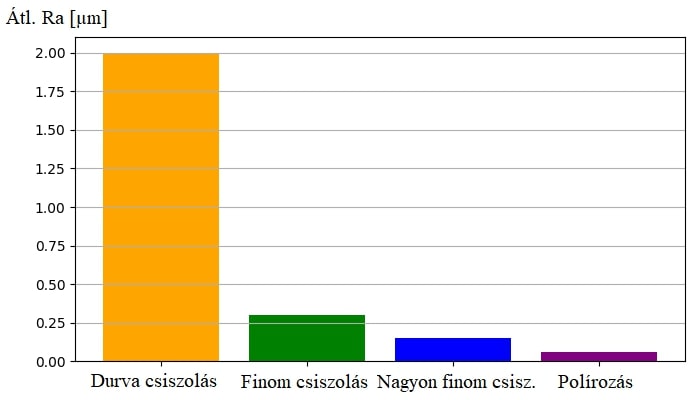
(Az egyes csiszolási típusokgoz tartozó Ra értékek a folyamatot jellemző átlagos felületi érdességet reprezentálják a fenti diagramon.)
Fő befolyásoló tényezők a kívánt felületi érdesség eléréséhez
Egy adott felületminőség eléréséhez több változó kontrollja szükséges:
1. Megfelelő csiszolószemcse-méretet. A durvább szemcsék gyorsan eltávolítják az anyagot, de mély hornyokat hagynak. Alacsonyabb érdességű felület eléréséhez finomabb csiszolóanyag szükséges. A finomabb csiszolóanyagok azonban alacsonyabb előtolási sebességet igényelnek.
2. Az előtolási- és a vágási sebesség megfeleltetése az anyaghoz és a kívánt felületminőséghez. Az alacsonyabb előtolási sebesség javítja a felületminőséget, de növeli a megmunkálási időt. Az előtolás felére csökkentése akár 50%-kal is csökkentheti az Ra értéket, de megduplázza a ciklusidőt. A vágási sebességnek elég magasnak kell lennie a súrlódás csökkentéséhez (ld fent a réz vizsgálatánál).
3. Munkadarab anyagtulajdonságai. Azonos szemcsefinomsággal történő megmunkálásnál puhább anyagon durvább felületminőséget érünk el.
Összefoglaló
A felületi érdesség különböző paraméterekkel írható le: az Ra egy átlagos mértéket ad; az Rq a nagyobb eltéréseket hangsúlyozza; az Rz a csúcsoktól a völgyekig terjedő szélsőségekre összpontosít; az Rmax pedig a legrosszabb hibát jelöli.
A végső érdesség a csiszolószemcse méretétől (legyen az hagyományos csiszolóanyag, vlies felületkezelő, vagy polírozóanyag), az anyagtulajdonságoktól, a forgácsolási sebességtől és az előtolástól függ (vannak még egyéb gépészeti befolyásoló paraméterek is, de azok már túlmutatnak e leíráson).
A megfelelő szemcseméret kiválasztásával, az előtolás és a sebesség optimalizálásával, valamint a megfelelő utómegmunkálás kiválasztásával a felületi érdesség a durvától (Ra ≈3 µm) a tükörsima (Ra < 0,05 µm) felületekig terjedhetnek.


